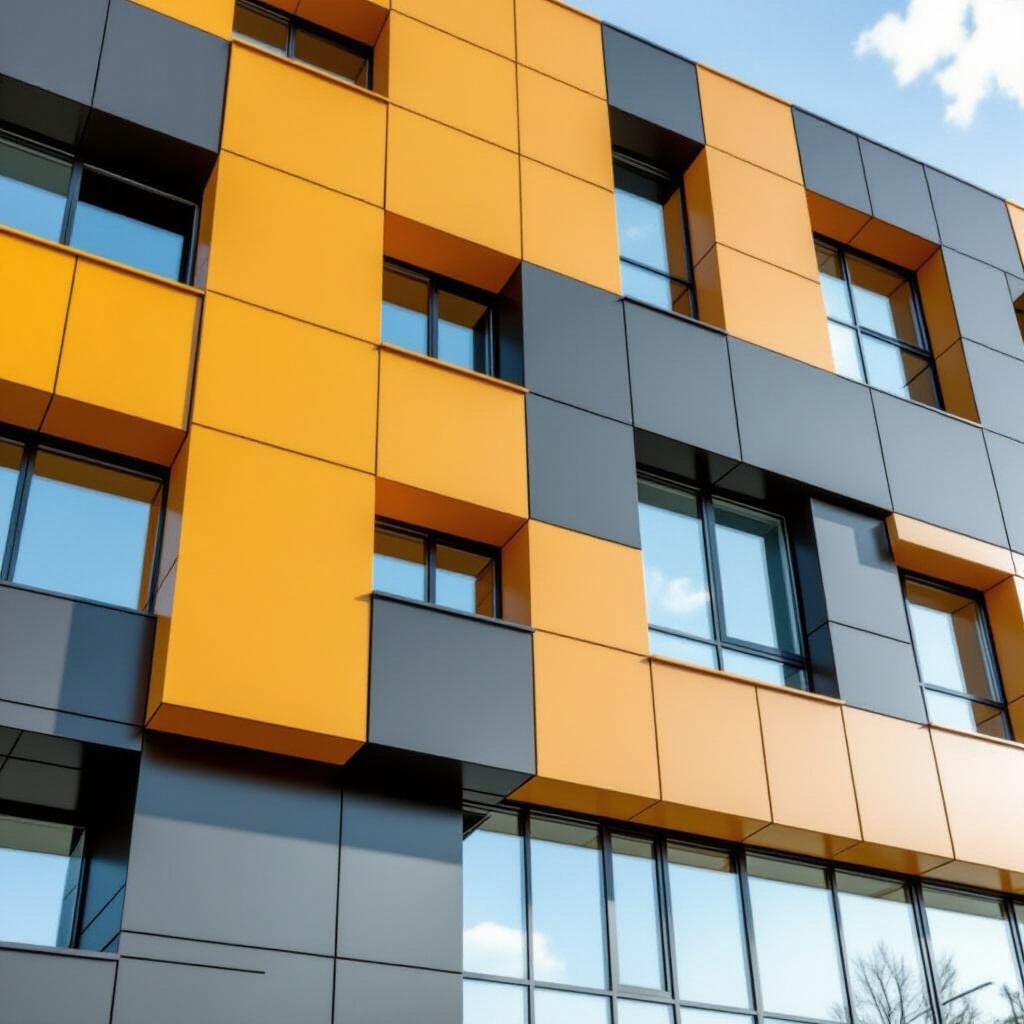
Алюминиевые композитные панели: структура, технология изготовления и эксплуатационные характеристики для облицовки зданий
Конструкция алюминиевых композитных панелей
Алюминиевые композитные панели состоят из двух тонких алюминиевых листов, склеенных с несущим сердечником. Внешние слои обычно имеют толщину 0,2–0,5 мм и выполняют декоративную и защитную функции, внутренний сердечник определяет механические и огнестойкие свойства. Стандартные общие толщины панелей для фасадов — 3 мм, 4 мм и 6 мм, при этом максимальные размеры листа на производстве часто ограничиваются шириной около 1600 мм и длиной до 6000 мм. Подробности и размеры можно посмотреть на сайте https://roofor.ru/dom/alyuminievye-kompozitnye-paneli-osob.
Состав слоёв и функции каждого компонента
Верхний слой включает защитный лакокрасочный слой и праймер; он обеспечивает стойкость к УФ-излучению и химическим воздействиям. Алюминиевый лист под покрытием выполняет роль несущего декоративного экрана и барьера для коррозии при наличии защитного слоя. Адгезионный клей связывает алюминиевые обкладки с сердечником и влияет на долговечность сцепления при циклических температурах и влажности. Сердечник обеспечивает объёмную жёсткость, звукоизоляцию и огнезащитные характеристики.
Типы сердечников и их свойства
Часто применяются три основных типа сердечников: полиэтиленовый (низкая плотность ≈0,92 г/см³, горючий), минерально-органический (комбинация минеральных заполнителей и связующего, повышенная огнестойкость) и минеральный/на основе минералов (высокая плотность и огнестойкость, но увеличенный вес). Чем выше плотность и минеральная составляющая сердечника, тем выше способность панели ограничивать распространение пламени и дымообразование, однако возрастает масса и снижается гибкость.
Технология изготовления
Производственный цикл включает подготовку алюминиевых рулонов, нанесение покрытий, склеивание в ламинационном прессе и последующую механическую обработку. Каждый этап сопровождается контролем толщин и адгезии.
Подготовка алюминиевых рулонов и нанесение покрытий
Рулоны раскатываются, выравниваются и проходят предварительную очистку. На поверхность наносятся праймеры и финишные системы: полиэстерные или фторполимерные покрытия; суммарная толщина покрытий составляет обычно 20–30 мкм для фторполимеров и 15–25 мкм для полиэстера, плюс праймер 5–15 мкм. Контроль на входе включает измерение толщины покрытия и адгезии методом соскальзывания или по стандартным адгезионным тестам.
Процесс ламинации, контроль давления и температуры
Ламинация проводится в роликовых или плоских пресcах при повышенной температуре и давлении, что активирует клей и обеспечивает равномерное сцепление. Типичные технологические параметры находятся в диапазоне температур порядка 100–200 °C и давлений до 1,0 МПа в зависимости от клеевой системы и состава сердечника. Контроль включает измерение прочности склеивания (peel test), отсутствие воздушных включений и равномерность толщины панели.
Покрытия и долговечность поверхности
Выбор лакокрасочной системы влияет на устойчивость цвета, коррозионную стойкость и механическую стойкость поверхности.
Типы лакокрасочных систем и их характеристики
Полиэстерные покрытия обеспечивают хорошую адгезию и экономичность при толщине 15–25 мкм, но имеют более быструю потерю яркости при длительном УФ-воздействии. Фторполимерные системы (PVDF) при толщине 20–30 мкм демонстрируют меньшую скорость выцветания и лучшую химическую стойкость. Праймеры увеличивают адгезию и служат барьером для коррозии алюминия.
Защита от коррозии, УФ-излучения и механических повреждений
Коррозионная стойкость достигается комбинацией алюминиевого сплава, праймера и верхнего покрытия. Защита кромок и торцов важна: непокрытые срезы ускоряют коррозионные процессы и могут стать источником расслоения. Устойчивость к механическим воздействиям зависит от толщины алюминия и состава покрытия; стойкость к царапинам и химии определяется лабораторными тестами на истирание и стойкость к растворителям.
Физико-механические и тепловые характеристики
Характеристики панели определяются сочетанием толщин алюминия и сердечника, а также материалами клеевого слоя.
Жёсткость, прочность и влияние толщины слоёв
Жёсткость панели растёт с увеличением общей толщины и толщины сердечника; увеличение толщины алюминиевых листов повышает сопротивление рискам локальной деформации и царапинам. Для расчёта изгибной жёсткости используются параметры модуля упругости алюминия и геометрии сэндвича, при этом тонкие алюминиевые обкладки (0,2 мм) обеспечивают меньшую прочность на изгиб по сравнению с 0,5 мм.
Тепловое расширение, вес и их влияние на проектирование фасада
Коэффициент линейного термического расширения алюминия порядка 23·10⁻⁶ K⁻¹. Для примера, при изменении температуры на 40 °C на элементе длиной 3000 мм линейная деформация составит около 2,76 мм; это влияет на выбор зазоров и крепёжных допусков. Масса панели зависит от толщины и типа сердечника: минеральные сердечники увеличивают удельный вес по сравнению с полиэтиленом, что требует учета нагрузок на несущую конструкцию.
Огнестойкость и нормативные испытания
Огнестойкость проверяется по международным стандартам и напрямую зависит от типа сердечника.
Виды испытаний и ключевые показатели безопасности
Основные методики — EN 13501-1 (классификация по горючести и дыму), ASTM E84 (плоскостное распространение пламени) и NFPA 285 (поведение фасадной системы при распространении пламени по нескольким этажам). В протоколах фиксируют скорость распространения пламени, образование дыма и выделение теплового потока.
Влияние сердечника и конструкции на класс горючести
Полиэтиленовый сердечник обычно приводит к более высокому уровню горючести и ограничивает применение в этажных фасадах без дополнительных мер. Минеральные и минерально-органические сердечники позволяют получить классы с ограниченным распространением пламени (A2 или близкие), при этом важна конструкция узлов и наличие негорючих прослоек.
Обработка, монтаж и эксплуатация
Правильная механическая обработка и монтаж влияют на долговечность облицовки и безопасность фасада.
Резка, гибка, сверление — технологические ограничения
Резка выполняется циркулярными пилами с твердосплавными дисками, лазерная резка применяется реже из‑за риска перегрева. Гибка ограничена толщиной алюминия и типом сердечника: тонкие панели и сердечники с высокой эластичностью допускают меньший радиус изгиба, плотные минеральные сердечники снижают гибкость. Сверление и сверления под крепёж должны предусматривать защиту кромок и обработку для предотвращения отслаивания покрытий.
Крепёжные решения, компенсация деформаций и типичные ошибки монтажа
Крепление обычно производится на подсистему с зазором для компенсации тепловых расширений; используются точечные или скрытые механические крепления. Типичные ошибки монтажа — недостаточные зазоры на стыках, негерметичная обработка кромок, чрезмерная затяжка крепёжных элементов, что вызывает локальное разрушение покрытия и последующее корродирование или расслоение.
Риски, обслуживание и экологические аспекты
Эксплуатационные риски и подходы к утилизации определяют долговечность и экологический профиль материала.
Частые дефекты, причины и методы профилактики
Типичные дефекты: выцветание и мелкая трещиноватость покрытия под УФ-воздействием, коррозия на торцах, расслоение вследствие плохой адгезии или влаги, деформации от термических циклов. Профилактика включает контроль качества покрытий, защиту кромок, соблюдение технологических параметров ламинации и правильную организацию вентиляции фасада.
Переработка материалов, утилизация и экологическая оценка
Алюминий подлежит многократной переработке и рекуперации, что снижает совокупное экологическое воздействие. Сердечники на основе полиэтилена сложнее утилизировать совместно с алюминием; минеральные сердечники увеличивают массу и сложность переработки, но снижают горючесть. Экологическая оценка включает эмиссию летучих органических соединений при лакокрасочной обработке и возможности разделения компонентов для рециклинга.


