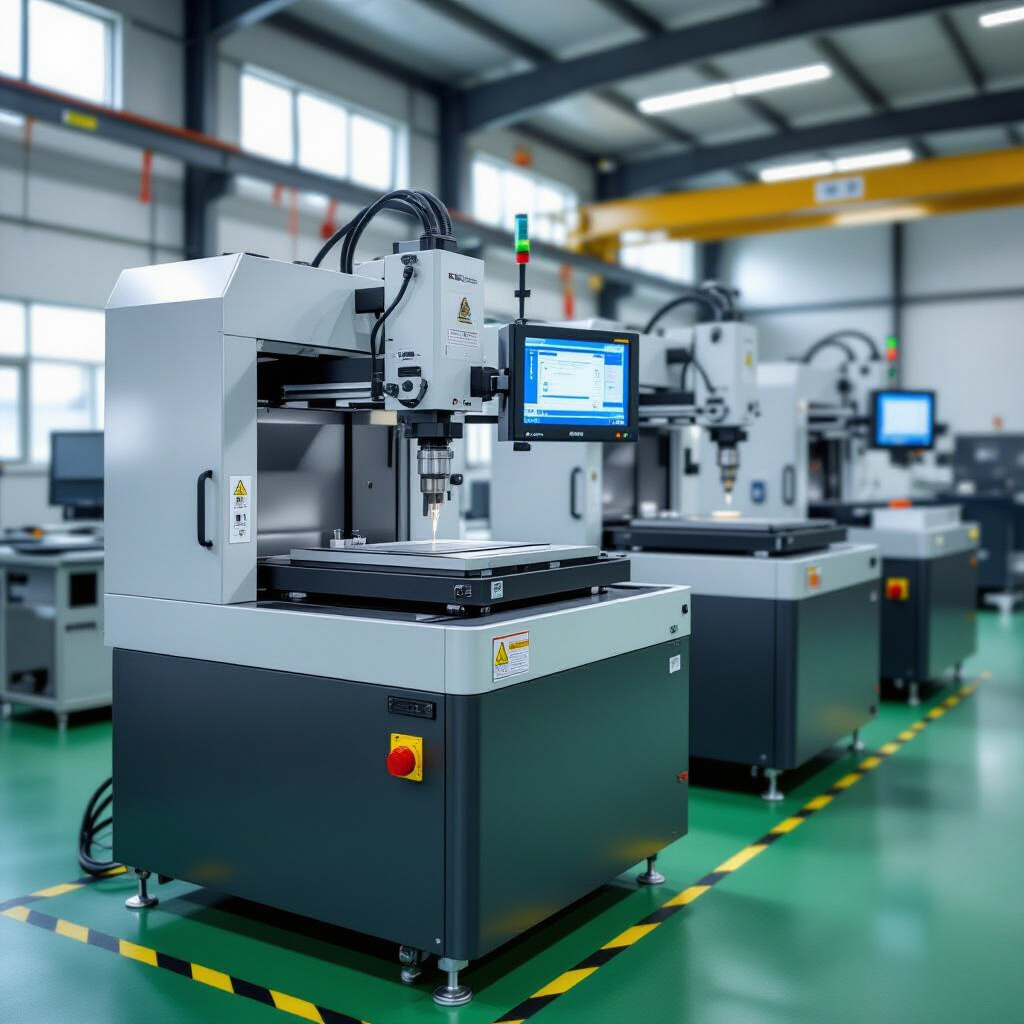
Оборудование с ЧПУ для нанесения и обработки материалов: высоконапорные системы и двухкомпонентные технологии
Принципы работы высоконапорных систем подачи двухкомпонентных составов
Высоконапорные системы подачи двухкомпонентных составов опираются на насос, создающий рабочее давление, и на систему дозирования, задающую соотношение компонентов. Насос высокого давления создает необходимое давление для подачи вязких компонентов, компенсируя гидравлические потери в трубопроводе и горячих точках смешивания. Подробные технические параметры обычно приводятся в эксплуатационной документации, где также можно найти рекомендации по выбору оборудования и поставщиков чпу станок купить москва.
Механика и виды насосов для вязких материалов
Для вязких материалов применяются шестерённые, поршневые и шлифующие насосы. Поршневые насосы обеспечивают давление до 200 бар (20 МПа) и выдерживают абразивность наполнителей, шестерённые — стабильный поток при вязкости до 100 000 мПа·с. Указывается пропускная способность в диапазоне 0,1–20 л/мин в зависимости от модели. Выбор типа насоса определяется требуемым давлением, устойчивостью к абразиву и допустимой пульсацией потока.
Влияние давления и расхода на стабильность подачи
Давление и расход влияют на равномерность слоя и скорость отверждения: повышение давления компенсирует увеличение вязкости, но увеличивает сдвиговую нагрузку на уплотнения. Критичными параметрами являются стабильность потока (колебания менее ±5%) и поддержание рабочего давления в заданном диапазоне для предотвращения разделения фаз и нарушения соотношения компонентов.
Компоненты системы дозирования и смешения
Система дозирования задаёт соотношение компонентов с заданной точностью и обеспечивает время отклика при изменениях режима. Интеграция датчиков давления и потока в систему управления позволяет фидбэком корректировать подачу в реальном времени.
Типы дозаторов и точность соотношения компонентов
Дозаторы могут быть объёмными (поршневые, шнековые) и массовыми (дозирование по давлению/пульсу). Типичные точности соотношения компонентов — от ±0,5% до ±2%. Диапазон соотношений определяется конструкцией и может варьировать от 1:100 до 100:1. Калибровка проводится гравиметрическим измерением массы за фиксированное время и верифицируется через коррекцию коэффициентов в ПО.
Статические и динамические смешивающие головки — преимущества и ограничения
Статические смешивающие головки обеспечивают однократное принудительное смешение потоков через последовательность элементов и подходят при ограниченном pot life; время смешивания — порядка миллисекунд до секунд в зависимости от длины элемента. Динамические (вращающиеся) головки дают более высокую однородность при встраивании механического перемешивания, но требуют питания и регулярной очистки, а также имеют ускоренный износ при абразивных наполнителях.
Требования к материалам и их совместимость с оборудованием
Материалы для нанесения должны соответствовать требованиям по вязкости, pot life и химической агрессивности, чтобы исключить разрушение уплотнений и коррозию трубопроводов. Вязкость напрямую влияет на выбор диаметра труб и рабочего давления.
Ключевые характеристики материалов: вязкость, pot life, агрессивность
Вязкость часто указывается в диапазоне 100–200 000 мПа·с; для насосов высокого давления рекомендуется рабочая вязкость не превышать паспортного предела. Pot life может составлять от 5 минут до нескольких часов; материалы с pot life менее 15 минут требуют упрощённой траектории и минимизации объёма в линиях. Агрессивные растворители требуют материалов уплотнений с высокой химстойкостью, например PTFE или FKM по соответствующим таблицам совместимости.
Материалы трубопроводов, уплотнений и их стойкость к среде
Трубопроводы выполняются из нержавеющей стали 316 при рабочем давлении до 20 МПа; для коррозийно-активных составов применяют PTFE- или PFA-выкладку. Уплотнения выбирают по устойчивости к растворителям и температуре: HNBR и FKM выдерживают широкий диапазон органических компонентов, PTFE — агрессивные среды, но требует специальной конструкции уплотнения при высоких давлениях.
Проектирование траекторий и параметров ЧПУ для нанесения
ЧПУ-контроллер управляет траекторией и скоростью нанесения для равномерного слоя; расчёт маршрутов учитывает вязкость, время отверждения и допустимые перекрытия слоёв.
Расчёт маршрутов и скоростей для равномерного слоя
Расчёт базируется на требуемой толщине слоя, расходе на миллиметр пути и скорости перемещения. Точность позиционирования по осям обычно составляет 0,01–0,1 мм; при высокой вязкости скорость движения снижается для предотвращения наплывов. Маршруты проектируются с учётом интер-проходного перекрытия 10–30% для устранения полосности.
Синхронизация подачи и движения: управление циклом нанесения
Синхронизация достигается алгоритмами управления потоком, которые запускают дозирование с учётом задержек в трубопроводе и времени отклика дозатора. Используются программные задержки, коррекция по данным датчиков потока и давления, а также логирование параметров для последующей оптимизации цикла.
Контроль качества, калибровка и отладка процесса
Калибровка и мониторинг обеспечивают сохранение точности дозирования во времени и предотвращают дефекты отверждения и разделения слоёв.
Методы калибровки дозирования и контроля смешения
Применяются гравиметрическая калибровка (измерение массы за фиксированное время), использование расходомеров с погрешностью ≤1% и контроль однородности по образцам на выходе смешивающей головки. Регулярная проверка коэффициентов и автоматическая коррекция соотношений минимизирует отклонения.
Инструменты для обнаружения дефектов и коррекции параметров
Датчики давления и потока фидбэкят в систему управления для коррекции подачи; термопары и датчики влажности помогают оценивать условия отверждения. Типичные дефекты — поры, разделение слоёв, непокрытие — чаще всего устраняются регулировкой давления, скоростей перемещения и соотношения компонентов.
Обслуживание, очистка и требования безопасности
Система очистки предотвращает засоры и деградацию компонентов в подводящих линиях и требует планового обслуживания.
Режимы промывки, план профилактики и утилизация остатков
Промывка выполняется после каждой смены материала или при переходе на другой состав: циклы 1–5 минут с применением совместимого растворителя или флюида, объём и время зависят от длины линий и типа смешивающей головки. План профилактики включает инспекцию уплотнений, замену фильтров и проверку калибровки. Отходы утилизируются в соответствии с нормативами по химическим отходам и паспортами безопасности веществ.
Оценка рисков при работе с реактивными компонентами и вентиляция
При работе с реактивными компонентами оцениваются риски теплового разгона, выделения паров и воспламенения растворителей. Требуется локальная вытяжная вентиляция с кратностью обмена воздуха, соответствующей MSDS материалов, средства индивидуальной защиты и мониторинг концентраций летучих органических веществ. Соблюдение регламентов по хранению и обращению снижает вероятность аварийных ситуаций.


