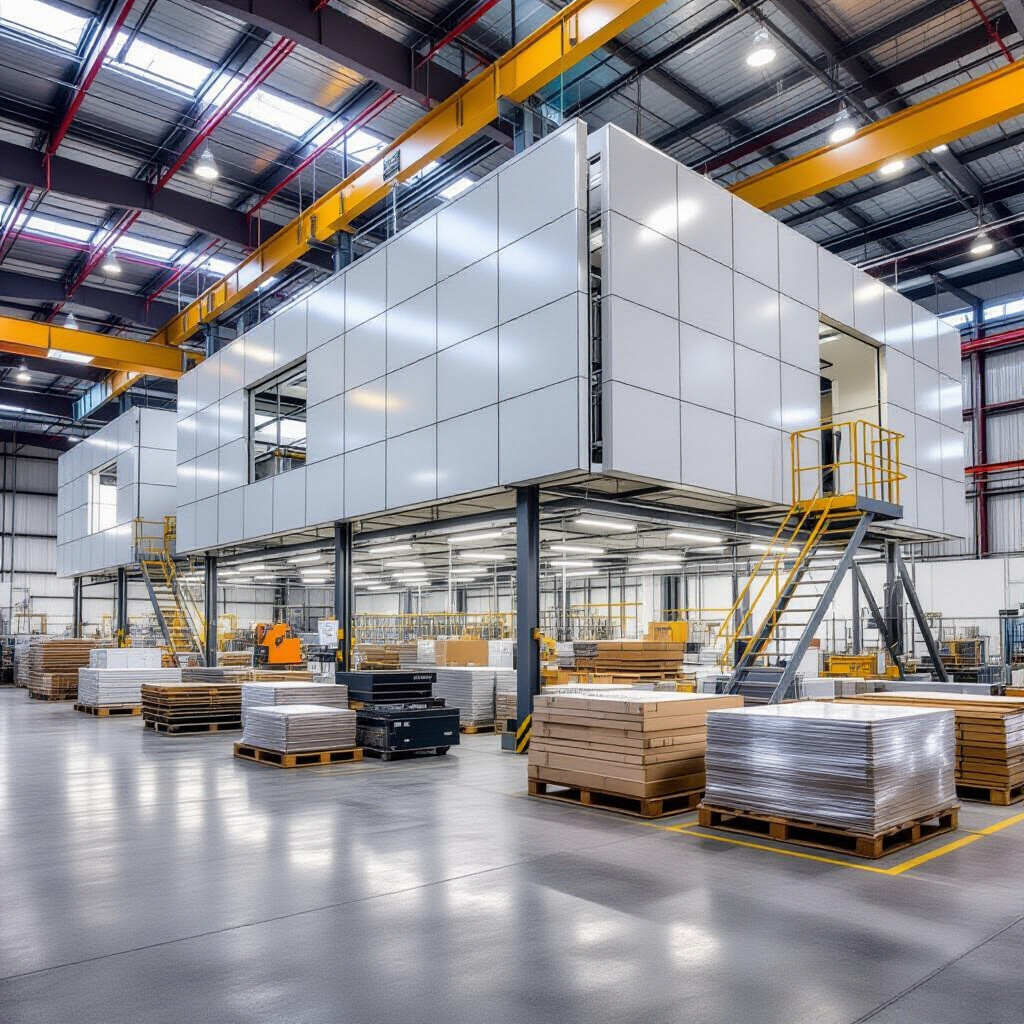
Производство панелей для навесных вентилируемых фасадов от сырья до готовой продукции
Сырьё и основные компоненты панелей
Производство фасадных навесных вентилируемых панелей начинается с выбора сердечника, лицевой облицовки и клеевых систем. Сердечник панели определяет огнестойкость и вес изделия: для лёгких композитов применяют пенополиэтиленовые или полиэтиленовые сердечники плотностью 30–100 кг/м3, для негорючих конструкций — минералоподобные и минеральные заполнители с плотностью 80–200 кг/м3 и классификацией реакции на огонь по EN 13501-1 как A2 или близкой к A2. Неправильный выбор клея приводит к расслоению при перепадах температуры, поэтому подбирают адгезивы с рабочей температурой и временем отверждения, совместимыми с сердечником и облицовкой. Подробности можно найти в следующей статье https://rusbetonplus.ru/vidyi-i-harakteristiki/proizvodstvo-panelej-dlya-navesnyh-ventiliruemyh-fasadov-ot-syrya-do-gotovoj-produkczii/.
Типы сердечников и ключевые характеристики
Сердечники бывают горючие (полимерные), самозатухающие и негорючие. Горючие сердечники дают меньший удельный вес, но снижают класс по реакции на огонь. Характеристики включают плотность, влагопоглощение, тепловое расширение и термостойкость. Коэффициент линейного теплового расширения алюминиевых элементов примерно 23·10−6 1/К, что используется при расчётах компенсации деформаций. Влагопоглощение и паропроницаемость определяют устойчивость к делам пенообразных и минералоподобных сердец, а также влияют на адгезию клеевых слоёв.
Материалы облицовки и их эксплуатационные свойства
Лицевая облицовка защищает конструкцию от атмосферных воздействий и может быть представлена алюминиевыми или стальными листами толщиной 0,5–1,2 мм, HPL-панелями 6–12 мм, керамогранитом или натуральным камнем. Выбор материала определяет коррозионную стойкость, механическую прочность и требования к креплению. Металлические листы требуют защитных покрытий для уменьшения коррозионного разрушения, а керамогранит — специальных клеевых и крепёжных решений из-за массы и хрупкости.
Технологический процесс производства
Последовательность операций типична: раскрой, формование и механическая обработка, сборка слоёв и склейка, кромочная обработка, нанесение покрытий и окончательная отделка. Точность раскроя влияет на плотность стыков и внешний вид фасада, поэтому линия раскроя и гибки оснащается оборудованием с точностью реза до ±0,5 мм и возможностью фрезеровки и перфорации при максимальном формате листа до 3050×1250 мм.
Раскрой, формование и механическая обработка
Линия раскроя обеспечивает требуемую геометрию: плазменная или плазменно-плазмено-лазерная резка для металлов, гидроабразив для камня, фрезерование для кромок и пазов. Скорость обработки и многопроходная фрезеровка позволяют достичь подгонки к соседним панелям, что снижает необходимость последующей шлифовки и уменьшает отходы производства. Ошибки в раскрое приводят к увеличению зазоров и сложностям при монтаже.
Сборка слоёв, склейка и кромочная обработка
При сборке слоёв используют вакуумные прессы и роликовые каландры; клеи подбирают по классам адгезии, термостойкости и влагоустойчивости. Время отверждения и температурный режим определяют производительность — многие полиуретановые клеи требуют предварительного прогрева до 40–80 °C и выдержки от нескольких минут до часов. Кромочная обработка может быть закрытой, открытой или профилированной; способы фиксации включают механическое крепление профильной кромки или проклейку с последующей гидроизоляцией.
Нанесение покрытий и поверхностная обработка
Защитные покрытия уменьшают коррозионное разрушение металлических листов и влияют на стойкость к УФ и механическим повреждениям. Для металлической облицовки применяют порошковую окраску и жидкие полиэфирные или PVDF-подобные покрытия: толщина покрытия для порошковых составов обычно 60–120 мкм, для ПВДФ — 20–40 мкм.
Технологии нанесения и режимы сушки
Методы нанесения включают электростатическое порошковое напыление, напыление жидкими лаками и секционные установки для рулонного покрытия. Печи сушки или отжига имеют длину 10–30 м и поддерживают температурные режимы 160–220 °C в зависимости от состава покрытия. Контроль конвейерной скорости и температуры важен для полного отверждения покрытий и предотвращения дефектов поверхностной структуры.
Контроль толщины и адгезии покрытия
Толщину покрытия контролируют толщиномерами на основе вихревых токов или магнитных методов с погрешностью 1–5 мкм. Адгезия проверяют методами надреза по ISO 2409 или ASTM D3359; целевые классы адгезии находятся в пределах 0–1 по ISO 2409 для фасадных покрытий. Лабораторный контроль выявляет несоответствия до отправки партий.
Контроль качества и испытания
Лабораторный контроль включает комплекс испытаний на огнестойкость, коррозию, механическую прочность и погодоустойчивость. Испытания выполняются по регламентированным стандартам для подтверждения соответствия техническим требованиям.
Испытания на огнестойкость и классификация
Классификация по EN 13501-1 определяет реакцию на огонь для композитных панелей; параметры сердечника критичны: негорючие сердечники обеспечивают классы A1–A2, полиэтиленовые — обычно D–E. Испытания включают определение воспламеняемости и скорости распространения пламени, а также выделения дымообразующих продуктов.
Коррозионные, механические и климатические испытания
Коррозионная стойкость проверяется в камерах соляного тумана по ISO 9227 с выдержками 240–1000 часов в зависимости от требуемого уровня. Механические испытания включают ударные испытания с энергией в джоулях, испытания на изгиб и статическую прочность креплений. Погодоустойчивость оценивают циклическими тестами UV и влажности, имитирующими десятилетия эксплуатации.
Крепление, допуски и подготовка к монтажу
Система крепления компенсирует тепловое расширение панелей и передаёт ветровые нагрузки на подконструкцию. Выбор материала крепёжных элементов и тип соединения влияет на тепловые мосты и долговечность фасада.
Типы крепёжных систем и расчёт деформаций
Применяются винтовые соединения, закладные профили и скрытые крепежи из нержавеющей стали или алюминия. Расчёт деформаций включает коэффициенты теплового расширения материалов, ожидаемые температурные амплитуды и величины ветровых нагрузок; проектные допуски для перемещений обычно предусматривают возможность смещения в пределах нескольких миллиметров на длину секции.
Геометрические допуски и требования к стыкам
Геометрические допуски задают максимальные отклонения формы и размеров, часто в пределах ±0,5–1,0 мм для кромок и положений крепёжных отверстий. Плотность стыков зависит от точности раскроя и фрезеровки; многие производственные спецификации требуют допуска до 1 мм на стык для визуально равномерного шва.
Упаковка, хранение и логистика
Упаковка снижает риск механических повреждений при транспортировке и включает защитные плёнки, картонные прокладки и деревянные рейки для фиксации. Партию подготавливают с учётом последовательности монтажа и ручной или машинной разгрузки.
Способы защиты поверхности при транспортировке
Для защиты используют временные плёнки с адгезией, удаляемой без остатка, картонные углы и прокладки между панелями. Фиксация осуществляется ремнями и деревянными брусками, чтобы исключить контактные местные деформации и трение в процессе движения транспорта.
Условия хранения и подготовка партий к отгрузке
Рекомендуемые условия хранения — температура 10–25 °C и относительная влажность ниже 60%. Пакеты маркируют и комплектуют по номерам фасадных модулей для упрощения монтажа и сокращения времени подготовки на объекте.
Экологические и безопасностьные аспекты производства
Производственные отходы требуют сортировки и возможной переработки: обрезки металла возвращают в металлургические цепочки, плёнки и картон — на переработку, клеи и лакокрасочные остатки утилизируют как химически активные отходы с учётом нормативов.
Обращение с отходами и возможности переработки
Оптимизация раскроя позволяет снизить объём обрезков и уменьшить отходы производства. Металлические обрезки перерабатываются как лом, полиэтиленовые сердечники подлежат оценке на технологию пиролиза или механического измельчения, а отработанные покрытия и растворители утилизируются по правилам обращения с опасными отходами.
Производственная безопасность и меры по снижению пожароопасности
Меры включают зонирование пожароопасных участков, использование систем автоматического обнаружения и вентиляции, хранение лёгковоспламеняющихся материалов в специальных контейнерах и соблюдение норм по максимальным объёмам. Применение негорючих сердечников и соответствующих сертификаций снижает пожарный риск в готовом изделии.


